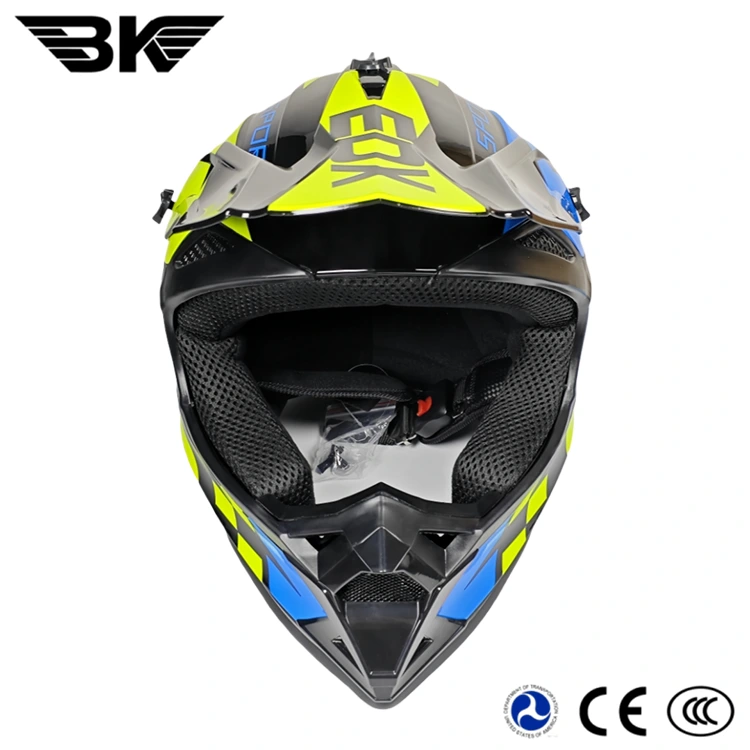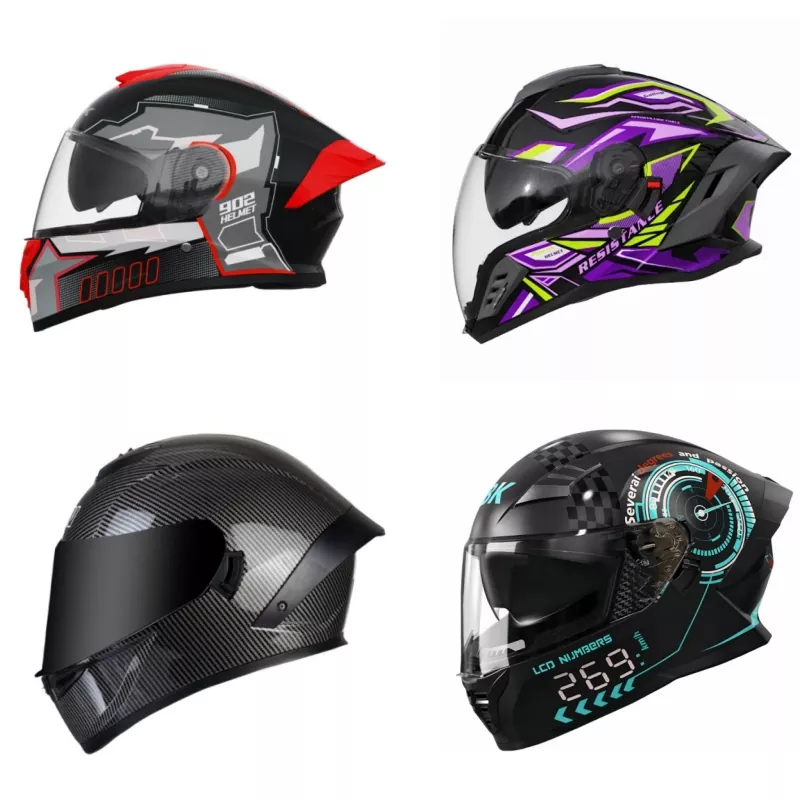
A vásárlók számára amotoros sisakgyakran egyszerűnek tűnik: fényes héj, tiszta napellenző és tanúsító matrica. De az igazi biztonság és következetesség már jóval azelőtt kialakul, hogy a sisak elérné a szállítókonténert. Ez a gyártósorunk dokumentált áttekintése a nyers ABS-műanyagtól az exportra kész tanúsított sisakig.
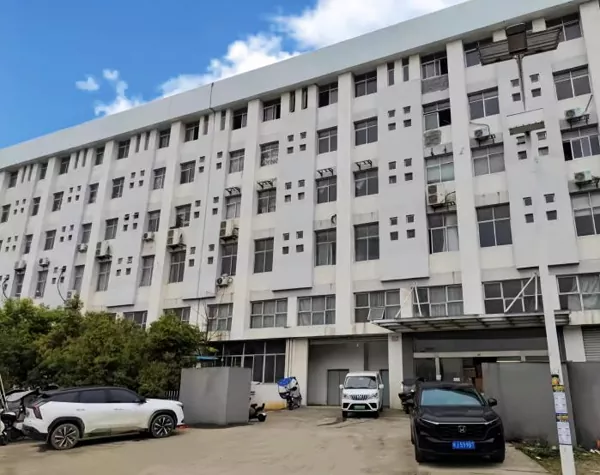
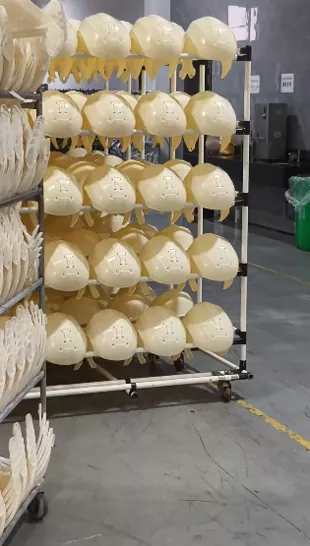
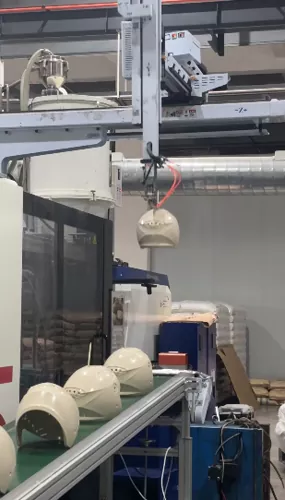
A folyamat a külső héjjal kezdődik. Az [ABS / PC-ABS / egyéb anyag] pelleteket fröccsöntő gépekbe adagoljuk, ahol a hő és a nyomás egyetlen varratmentes darabbá formálja a héjat. Modelltől és célpiactól függően különböző héjanyagokat használhatunk, de a cél ugyanaz: egységes geometria és szabályozott ütési energia eloszlás.
Az egyrészes héj segít elkerülni a gyenge ízületeket, ahol az ütközési energia koncentrálódhat. Minden tételt ellenőriznek a jóváhagyott tervezési tűrés alapján. Rögzítjük az olyan kulcsfontosságú paramétereket, mint az anyagtétel, a befecskendezési nyomás, a tartási idő, a hűtési idő és a méretvizsgálati eredmények. Ez nyomon követhetőséget biztosít számunkra a nyersanyagtól a kész héjig.
Amit a vásárlók ellenőrizhetnek: anyagtanúsítványok, befecskendezési nyilvántartások, héjméret-jelentések és a tétel nyomon követhetősége.
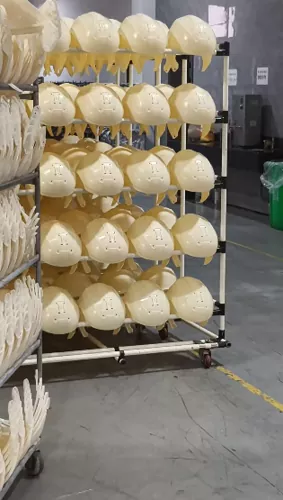
A héj belsejében található az EPS hab bélés – az a rész, amelyet az ütközési energia elnyelésére terveztek. Az EPS bélést úgy formázzuk, hogy pontosan illeszkedjen a héj belső ívéhez. Még egy kis hézag vagy eltérés is csökkentheti a sisak tervezett teljesítményét, így a bélés és a héj egymáshoz illő készletként lett kifejlesztve.
Az EPS sűrűségét, formázási állapotát és illeszkedését az egyes modellek jóváhagyott specifikációi szerint szabályozzák. Ütközéskor a habot úgy tervezték, hogy ellenőrzött módon összetörjön, segítve ezzel a lovas fejébe továbbított energia csökkentését. A gyártás során ellenőrizzük a bélés sűrűségét, méreteit és illeszkedését. Ahol szükséges, több sűrűségű EPS konfigurációt is alkalmazunk a különböző védelmi zónákhoz.
Amit a vásárlók ellenőrizhetnek: EPS-specifikációs lap, sűrűségvizsgálati jegyzőkönyvek, a bélés illeszkedési vizsgálati jelentései.
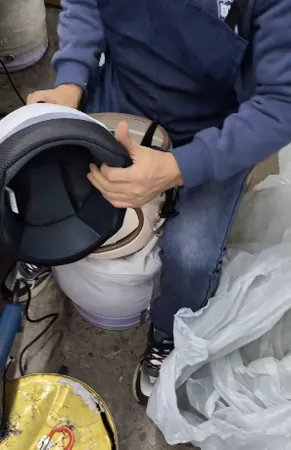
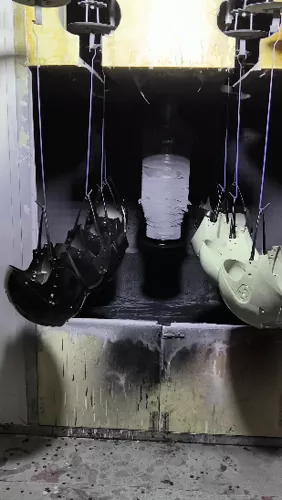
A héj formázása után az elektrosztatikus festősorunkra kerül. A felület nem csak kozmetikai: úgy van kiválasztva, hogy ellenálljon az UV-sugárzásnak, az esőnek és a napi kopásnak. Összeszerelés előtt ellenőrizzük a festék tapadását, a szín konzisztenciáját és a felület megjelenését.
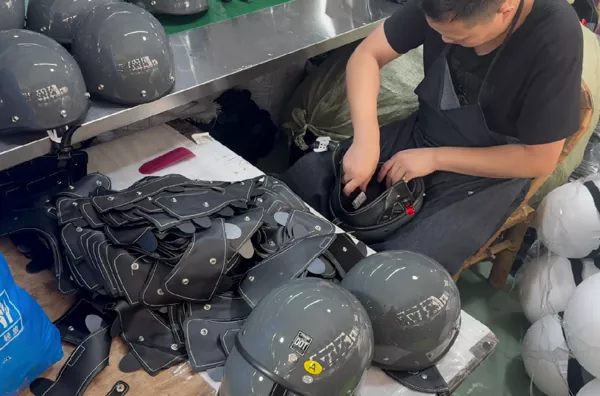
Az összeszerelés során felszereljük a napellenzőt, beigazítjuk a mechanikát, varrjuk és szereljük a hevedereket, valamint felállítjuk a szellőző alkatrészeket. Minden kritikus állomásnak van egy ellenőrző pontja. Például ellenőrizzük a szegecseket, csatokat, csúszkákat, a hevederek elvezetését és a napellenző mozgását azon az állomáson, ahol felszerelik. Ez segít a hibák korai felismerésében, nem pedig azután, hogy a sisak elhagyta a gyárat.
Amit a vásárlók ellenőrizhetnek: festési ellenőrzési jegyzőkönyvek, összeszerelési minőségellenőrzési ellenőrző listák, hevederek és csatok működési tesztjei.
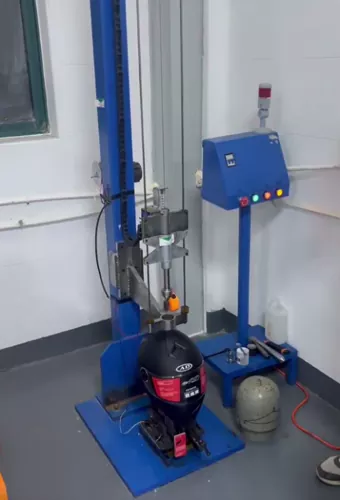
Egyetlen sisak sem szállítható mindaddig, amíg nem teljesíti a célpiacon előírt ellenőrzéseket. Minőségügyi folyamatunk magában foglalja mind a házon belüli ellenőrzéseket, mind, ahol szükséges, a harmadik fél által végzett laboratóriumi vizsgálatokat.
A tipikus ellenőrző pontok a következők:
A piactól függően a sisakokat olyan szabványok szerint tesztelik, mint az ECE 22.06, a DOT FMVSS No. 218 vagy a GB 811-2022 / CCC. A roncsolásos vizsgálatokat, mint például az ütéselnyelési és behatolási teszteket általában kötegmintákon végzik el, nem pedig minden egyes sisakon. A csomagolás előtt azonban minden sisak roncsolásmentes gyártási ellenőrzésen esik át.
Csak azok a sisakok kapják meg a szükséges tanúsító jelölést, amelyek megfelelnek a megfelelő teszteken, és kerüljenek csomagolásba. Minden sisakot úgy csomagolunk, hogy ellenálljon a normál exportszállítási feltételeknek. Az a sisak, amely horpadtan vagy karcosan érkezik, nem elfogadható, még akkor sem, ha jól teljesített a laboratóriumban.
Amit a vásárlók ellenőrizhetnek: tesztjelentések összefoglalói, tanúsítási dokumentumok, tételmintavételi jegyzőkönyvek és csomagolási ellenőrzési jegyzőkönyvek.

A teljes folyamatot házon belül irányítjuk, és a termelési szintünkön dokumentáljuk. Minden egyes megrendelésnél nyomon követhetjük a főbb szakaszokat az alapanyagtól a végső csomagolásig. Ez magában foglalja az anyagtanúsítványokat, a gyártási naplókat, a minőségellenőrzési feljegyzéseket és adott esetben a vizsgálati jelentéseket.
Ha sisakgyártó partnert értékel, javasoljuk, hogy tegye:
Nem állítjuk, hogy egy sisakmodell minden piacra vagy minden versenyzőre passzol. A szabványok eltérőek, és a megfelelőséget minden modellnél és rendeltetési helynél meg kell erősíteni. A mi szerepünk egy dokumentált, megismételhető gyártási folyamat biztosítása, hogy a vásárlók megalapozott döntéseket hozhassanak.